Inbetriebnahme einer Roboter-Schweißlinie
Über das Projekt
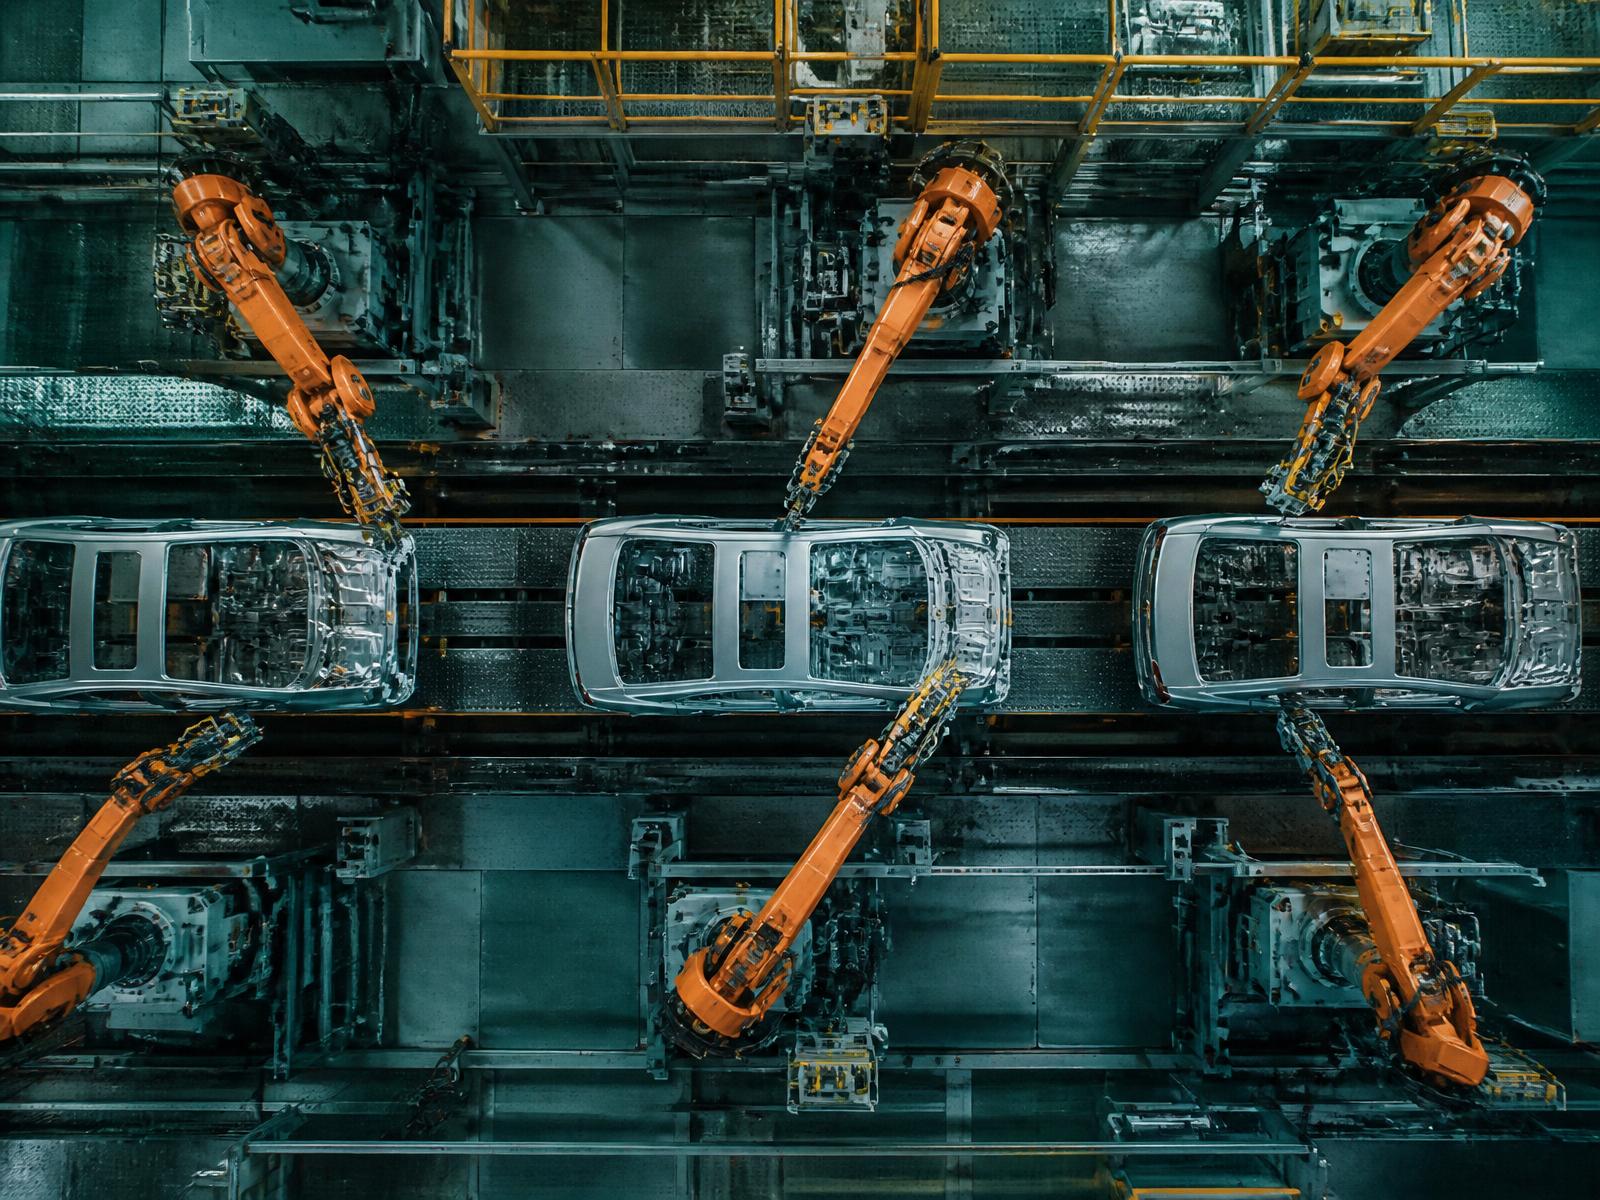
Für einen deutschen Tier-1-Zulieferer übernahmen wir die komplette Inbetriebnahme einer Schweißzelle mit sechs Robotern — von der mechanischen Montage bis zur Übergabe.
Steuerung Siemens S7-1500 mit Sicherheitsarchitektur nach PL d, Kommunikation Profinet/Profisafe, Visualisierung WinCC. Erreichter Takt: 42 Sekunden pro Stück bei geforderter Schweißqualität.
Das Projekt umfasste auch die Optimierung der Roboterbahnen und die Taktabstimmung mit den Technologen des Kunden.
Aufgabe und Herausforderung
Der Kunde musste eine neue Schweißzelle zu einem festen Serienanlauftermin starten — mit garantiertem Takt und Sicherheitsniveau PL d.
Unsere Lösung
- Verantwortung für die gesamte Inbetriebnahme — ein Partner statt drei Lieferanten.
- Sicherheitsarchitektur PL d bereits vor der Anreise entworfen und geprüft.
- Optimierung der Roboterbahnen und Taktabstimmung direkt mit den Technologen des Kunden.
- Schulung von Bedienung und Instandhaltung inklusive Störungsdokumentation.
Projektverlauf
- 01
Montage und Elektro
Mechanische Montage der Zelle, Verkabelung, Anschluss von Antrieben und Sicherheitskomponenten.
- 02
Programmierung
SPS Siemens S7-1500, FANUC-Roboterprogramme, WinCC-Visualisierung.
- 03
Inbetriebnahme und SAT
Schrittweise Inbetriebnahme, Sicherheitstests, Taktoptimierung und Übergabe.
Ergebnis
- Übergabe zum Termin des Serienanlaufs.
- Stabiler Takt von 42 s/Stück bei geforderter Schweißqualität.
- Sicherheitsfunktionen nach PL d geprüft und dokumentiert.
Detaillierte Projektparameter teilen wir auf Anfrage mit, soweit die vertraglichen Vereinbarungen mit dem Kunden dies zulassen.